
锂电池生产过程中,有一个容易被忽略、但实际一直需要控制的因素——水分。
从极片制造到电芯组装,再到注液、封装等环节,电池材料与生产环境都会发生不同程度的接触。空气中的水蒸气虽然肉眼看不见,但对于一些对水分敏感的材料和电解液体系来说,少量水分进入后,也可能带来后续的化学变化。
所以,锂电池生产需要关注环境湿度,并不只是因为“车间要保持干燥”,更重要的是要尽量减少不必要的水分进入电池体系。
水分为什么会影响锂电池生产?
锂电池的正极、负极、隔膜以及电解液等材料,对水分的敏感程度并不完全相同。
已有研究对锂离子电池生产过程中不同组件的吸湿行为进行了分析,发现电极和隔膜等材料在生产、储存和转运过程中都可能吸收空气中的水分,而且干燥后的材料重新暴露在环境中,也会发生一定程度的再吸湿。
这也是电池生产需要控制环境湿度的一个重要原因。
如果材料已经经过干燥处理,但在后续工序中又长时间暴露在湿度较高的环境里,那么前面的干燥处理效果可能受到影响。对于最终进入电芯内部的水分而言,其来源并不一定只有电解液本身,也可能来自电极、隔膜以及生产过程中残留的空气和水分。
水分进入电池后,会发生什么?
对于目前常见的LiPF₆电解质体系来说,水分并不是一个完全“惰性”的存在。
研究表明,水会参与LiPF₆相关的分解反应,并形成HF等含氟酸性产物。
问题也就出现在这里。
HF等副产物可能进一步与电池内部材料和界面发生反应,从而改变原有的化学环境。已有研究发现,水分污染会影响电极材料和电池内部界面,并与电池老化、阻抗变化等现象有关。
这并不是说只要生产环境湿度升高,电池性能就一定会立即下降。实际影响还与材料体系、水分含量、暴露时间、温度以及后续干燥工艺等因素有关。
但从制造过程控制的角度来看,尽量减少水分的无意引入,显然比在电芯完成后再去追溯水分来源更加容易管理。
为什么电芯组装区域尤其关注湿度?
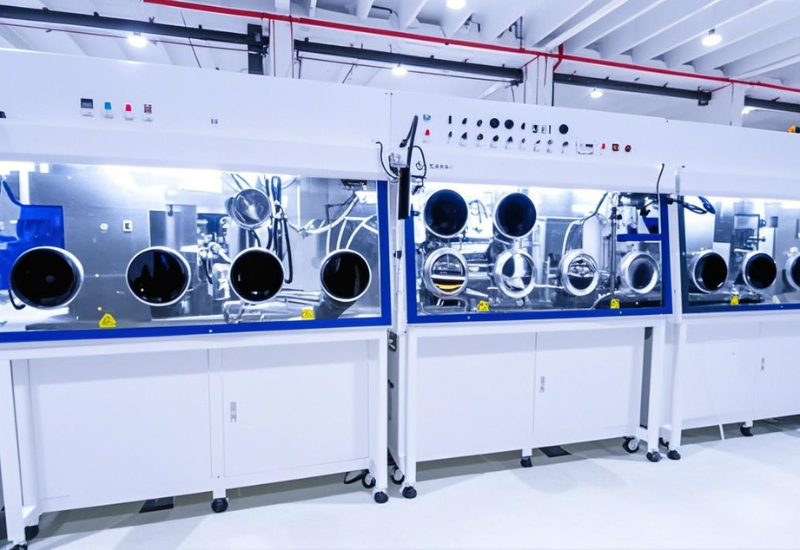
电芯组装过程中,已经经过处理的电极、隔膜等材料会逐步形成电芯结构。到了注液等工序,电解液又进入电芯内部。
这时候,环境中的水分控制就不再只是“车间舒适度”的问题,而与电芯内部最终的水分水平有关。
相关研究指出,电解液注液过程需要控制较低的水分和氧含量;电芯内部残留空气、电极、隔膜以及电解液本身,都可能成为水分来源。
因此,很多锂电池生产企业会设置干燥房或低湿环境,用于电芯组装等对水分比较敏感的工序。
为什么干燥房不能只看相对湿度?
说到环境湿度,现场最常见的参数是相对湿度(RH)。
但在锂电池干燥房这样的低湿环境中,只看RH并不一定足够。
相对湿度表示的是空气中实际水蒸气含量与当前温度下饱和水蒸气含量之间的关系。也就是说,温度发生变化,即使空气中的水蒸气含量没有明显改变,相对湿度也可能随之变化。
因此,在需要严格控制空气中水分的场景下,还需要关注露点温度。
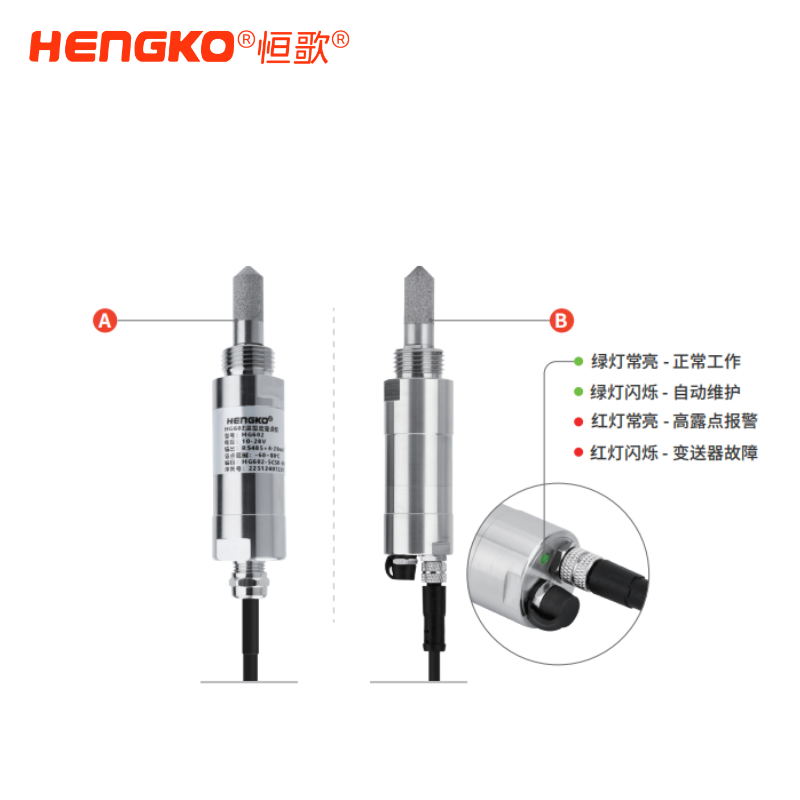
露点可以用来表征空气中的水蒸气状态。露点越低,通常意味着空气中的水蒸气含量越低。对于干燥房、干燥室等低湿环境来说,监测露点能够从另一个角度判断环境的干燥程度。
实际生产中,具体控制指标仍然需要根据电池体系和工艺要求确定,并不存在一个适用于所有锂电池生产线的统一湿度或露点数值。
环境湿度为什么需要持续监测?
干燥房的环境参数并不是设定好之后就永远保持不变。
人员进出、物料转运、设备运行、房间开门以及空气处理系统状态变化,都可能造成局部或者整体环境参数发生波动。
尤其是在生产过程中,如果只关注除湿设备的设定值,而没有对实际生产区域进行监测,就可能出现“设备显示正常,但工艺区域实际环境已经发生变化”的情况。
所以,温湿度监测的作用并不是代替除湿系统,而是把实际环境状态测出来。
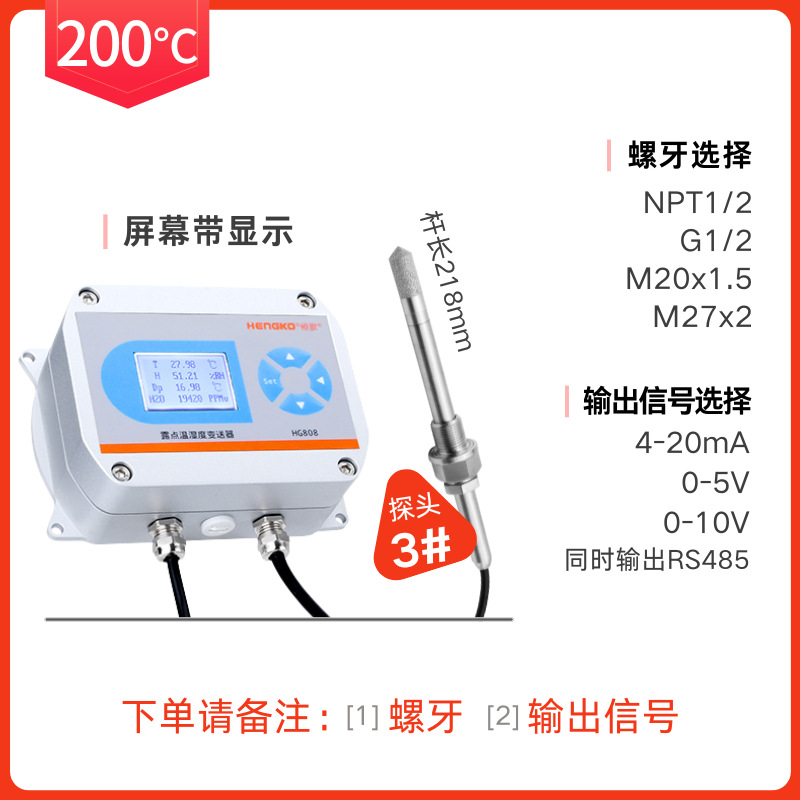
通过布置合适的温湿度监测点,可以持续了解生产区域的温度和相对湿度变化;对于低湿环境,还可以结合露点数据判断空气中的水分状态。当监测数据出现异常变化时,也能够为后续排查提供依据。
锂电池生产中的湿度控制,本质上是在控制水分
回到最开始的问题:为什么锂电池生产需要关注环境湿度?
原因并不复杂。
空气中的水分可能被材料吸收,也可能进入电芯体系;对于特定电解液和材料体系,水分还可能参与副反应。这些变化最终可能影响电池内部的化学环境和制造一致性。
所以,锂电池生产中的湿度管理,并不是单纯追求“湿度越低越好”,而是根据具体材料和工艺要求,对生产环境中的水分进行合理控制。
对于干燥房、电芯组装、注液等对水分较为敏感的生产区域,除了做好除湿和干燥管理,还需要对温度、相对湿度以及露点等环境参数进行持续监测。
把环境中的水分状态测清楚,才能更好地判断生产环境是否稳定,也为锂电池制造过程中的水分管理提供可靠的数据依据。